- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
पीएस शीट एक्सट्रूज़न लाइन: सामान्य उत्पादन समस्याएं और स्थिर शीट गुणवत्ता के लिए व्यावहारिक समाधान
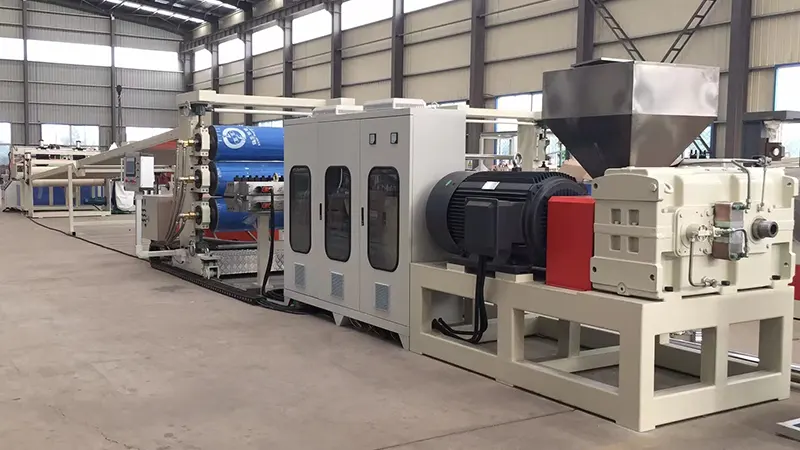
पॉलीस्टाइरीन (पीएस) शीट एक्सट्रूज़न लाइनेंप्लास्टिक प्रसंस्करण उद्योग में व्यापक रूप से उपयोग किया जाता है, लेकिन वास्तविक उत्पादन में, हर चरण - कच्चे माल की तैयारी से लेकर वाइंडिंग तक - ऐसे मुद्दे पेश कर सकते हैं जो गुणवत्ता और दक्षता को प्रभावित करते हैं। यह आलेख सामान्य दोषों, उनके मूल कारणों और फ्रंटलाइन ऑपरेटिंग अनुभव के आधार पर व्यावहारिक प्रति उपायों की जांच करता है, जिससे उत्पादन टीमों को समस्याओं का शीघ्र निदान करने और प्रक्रियाओं को प्रभावी ढंग से अनुकूलित करने में मदद मिलती है।
1. कच्चे माल की तैयारी: व्यावहारिक विचार
समस्या 1: शीट की सतह पर चाँदी की धारियाँ या बुलबुले
यह अत्यधिक नमी का एक उत्कृष्ट संकेत है। पीएस हल्का हीड्रोस्कोपिक है; पिघले तापमान पर नमी की थोड़ी मात्रा भी वाष्पीकृत हो जाएगी, जिससे सतह पर चांदी के निशान या तैयार शीट में आंतरिक बुलबुले बन जाएंगे।
समाधान:
-
सुनिश्चित करें कि सुखाने की प्रणाली ठीक से काम कर रही है। अनुशंसित सुखाने की स्थिति: 2-3 घंटों के लिए 75-80°C।
-
शटडाउन के बाद पुनः आरंभ करते समय, नमी-दूषित सामग्री को डाई में प्रवेश करने से रोकने के लिए पिघल के पहले भाग को शुद्ध करें।
-
आर्द्र मौसम में, सुखाने का समय बढ़ाएँ और नियमित रूप से नमी की मात्रा की निगरानी करें। लक्ष्य नमी का स्तर 0.05% से नीचे होना चाहिए।
समस्या 2: अत्यधिक रीग्राइंड उपयोग से ख़राब यांत्रिक गुण
एज ट्रिम और स्क्रैप का उपयोग एक प्रभावी लागत-बचत उपाय है, लेकिन रीग्राइंड प्रत्येक प्रसंस्करण चक्र के साथ थर्मल गिरावट से गुजरता है, जिससे श्रृंखला विखंडन होता है। इसके परिणामस्वरूप कम प्रभाव शक्ति वाली भंगुर चादरें बन जाती हैं।
समाधान:
-
उत्पाद की आवश्यकताओं के आधार पर समायोजन करते हुए सामग्री को 15% से 25% के बीच रखें। उच्च-स्पष्टता वाली पारदर्शी शीटों के लिए, अनुपात को और कम करें या पूरी तरह से दोबारा पीसने से बचें।
-
संदूषण को रोकने के लिए उपयोग करने से पहले अच्छी तरह सुखा लें और धूल हटा लें।
-
रिग्राइंड के कारण होने वाली कठोरता के नुकसान की भरपाई के लिए प्रभाव संशोधक जोड़ने पर विचार करें।
2. एक्सट्रूज़न अनुभाग: सामान्य मुद्दे और समायोजन
समस्या 3: आउटपुट में उतार-चढ़ाव के कारण शीट की मोटाई असमान हो जाती है
एक्सट्रूज़न सिस्टम में यह एक लगातार समस्या है, जो आमतौर पर अस्थिर स्क्रू गति, असंगत फीडिंग या बैरल तापमान में उतार-चढ़ाव से संबंधित होती है।
समस्या निवारण चरण:
-
फ़ीड हॉपर में "ब्रिजिंग" की जांच करें (सामग्री ऊपर लटक रही है और नीचे नहीं बह रही है)। यदि आवश्यक हो तो ब्रिज ब्रेकर स्थापित करें या फ़ोर्स्ड फीडिंग पर स्विच करें।
-
एक्सट्रूडर बैरल के साथ तापमान सेटिंग्स सत्यापित करें। फ़ीड क्षेत्र में ज़्यादा गरम होने से समय से पहले पिघलने और अनियमित फ़ीड हो सकती है।
-
एक्सट्रूडर और डाई के बीच एक पिघला हुआ पंप स्थापित करें। यह स्क्रू-स्पंदन दबाव के उतार-चढ़ाव को प्रभावी ढंग से अलग करता है, निरंतर डाई इनलेट दबाव सुनिश्चित करता है - यह मोटाई परिशुद्धता के लिए सबसे प्रभावी निवेशों में से एक है।
समस्या 4: अत्यधिक तापमान से पिघल का क्षरण और पीलापन
पीएस में अपेक्षाकृत संकीर्ण प्रोसेसिंग विंडो है। 240 डिग्री सेल्सियस से ऊपर, थर्मल गिरावट महत्वपूर्ण हो जाती है, जो पीले रंग के पिघलने और कम पारदर्शिता के रूप में दिखाई देती है।
समाधान:
-
फ़ीड ज़ोन से मीटरिंग ज़ोन तक क्रमिक ढाल में बैरल तापमान सेट करें, अधिकतम तापमान 220-230 डिग्री सेल्सियस पर रखें।
-
पेंच की गति की जाँच करें - उच्च आरपीएम से अत्यधिक कतरनी अवांछित घर्षण गर्मी उत्पन्न करती है।
-
15 मिनट से अधिक के ठहराव के लिए, या तो बैरल का तापमान कम करें या सामग्री को बैठने और खराब होने से बचाने के लिए पिघल को शुद्ध करें।
3. डाई और कैलेंडर नियंत्रण: मुख्य बिंदु
समस्या 5: महत्वपूर्ण अनुप्रस्थ मोटाई भिन्नता
यह आम तौर पर अनुचित डाई लिप गैप समायोजन या डाई चौड़ाई में असमान पिघल तापमान वितरण के परिणामस्वरूप होता है।
समाधान:
-
लक्ष्य मोटाई के आधार पर डाई लिप गैप को समायोजित करें। एक सामान्य क्षतिपूर्ति सिद्धांत यह है कि किनारों की सिकुड़न को संतुलित करने के लिए केंद्र को किनारों की तुलना में थोड़ा पतला रखा जाए।
-
सत्यापित करें कि सभी डाई हीटिंग बैंड समान रूप से काम कर रहे हैं। असमान डाई तापमान के कारण पिघले प्रवाह की दर असंगत हो जाती है।
-
चौड़ी शीटों के लिए, चौड़ाई में पिघले तापमान की एकरूपता में सुधार के लिए डाई के अपस्ट्रीम में एक स्थिर मिक्सर स्थापित करें।
समस्या 6: कैलेंडर रोल या शीट पर रोल के निशान से चिपकी हुई सामग्री
ये दोष सीधे सतह की गुणवत्ता को प्रभावित करते हैं और पारदर्शी शीट अनुप्रयोगों के लिए अस्वीकार्य हैं।
समस्या निवारण निर्देश:
-
खरोंच, गड्ढे या अवशेष के लिए कैलेंडर रोल सतहों का निरीक्षण करें। समर्पित रोल क्लीनर से नियमित पॉलिशिंग और सफाई करें।
-
तीन-रोल तापमान को सावधानीपूर्वक नियंत्रित करें: आम तौर पर शीर्ष रोल मध्य रोल की तुलना में थोड़ा गर्म होता है, जबकि निचला रोल सबसे ठंडा होता है। सटीक सेटिंग्स शीट की मोटाई और लाइन की गति पर निर्भर करती हैं।
-
यदि रिलीज़ एजेंट या एंटी-ब्लॉक कोटिंग का उपयोग कर रहे हैं, तो एक समान अनुप्रयोग सुनिश्चित करें। अधिक उपयोग से धुंध या सतह की चमक में कमी आ सकती है।
4. फोम पीएस शीट: विशिष्ट चुनौतियाँ
समस्या 7: मोटी या गैर-समान कोशिका संरचना
फोमयुक्त पीएस शीट के लिए, सेल की सुंदरता और एकरूपता महत्वपूर्ण प्रदर्शन संकेतक हैं। मोटे या असमान सेल यांत्रिक शक्ति और थर्मल इन्सुलेशन गुणों को काफी कम कर देते हैं।
मुख्य नियंत्रण बिंदु:
-
न्यूक्लियेटिंग एजेंट (टैल्क) फैलाव सर्वोपरि है। अल्ट्रा-फाइन टैल्क (कण आकार 5μm से कम) का उपयोग करें और कंपाउंडिंग चरण के दौरान पूरी तरह से मिश्रण सुनिश्चित करें।
-
सेकेंडरी एक्सट्रूडर (शीतलन चरण) में तापमान नियंत्रण फोम की गुणवत्ता के लिए सबसे महत्वपूर्ण कारक है। तापमान में उतार-चढ़ाव ±1°C के भीतर रखा जाना चाहिए।
-
ब्लोइंग एजेंट इंजेक्शन स्थिरता की जाँच करें; इंजेक्शन प्रणाली में दबाव में उतार-चढ़ाव सीधे सेल आकार वितरण को प्रभावित करता है।
समस्या 8: फोमयुक्त शीटों में अत्यधिक सिकुड़न
अत्यधिक सिकुड़न से आयामी गैर-अनुरूपता हो जाती है, विशेष रूप से डाउनस्ट्रीम थर्मोफॉर्मिंग ऑपरेशन के दौरान ध्यान देने योग्य।
समाधान:
-
ढोने की गति और ब्लो-अप अनुपात (बीयूआर) को समायोजित करें। उचित ड्रा अनुपात कोशिका अभिविन्यास को बढ़ावा देता है, जो सिकुड़न के बाद कम हो जाता है।
-
न्यूक्लियेटिंग एजेंट की खुराक को थोड़ा बढ़ाएं- महीन कोशिका संरचनाएं बेहतर आयामी स्थिरता में योगदान करती हैं।
-
घुमावदार तनाव को मध्यम रखें। जब शीट रोल पर तनाव में होती है तो अत्यधिक तनाव रेंगने वाले सिकुड़न को प्रेरित कर सकता है।
5. दैनिक रखरखाव और उत्पादन अनुकूलन
नियमित रखरखाव चेकलिस्ट:
-
स्क्रीन पैक को बैकप्रेशर बढ़ने के आधार पर बदलें, न कि केवल तब जब दबाव बहुत अधिक हो जाए। निरंतरता के लिए एक निश्चित प्रतिस्थापन कार्यक्रम स्थापित करें।
-
समय-समय पर पेंच खींचें और घिसाव के लिए बैरल का निरीक्षण करें। घिसे हुए स्क्रू प्लास्टिकीकरण क्षमता और आउटपुट गुणवत्ता को काफी कम कर देते हैं।
-
कैलेंडर रोल बियरिंग्स और ड्राइव चेन को अक्सर पहनने के बिंदुओं पर ध्यान नहीं दिया जाता है। नियमित रूप से लुब्रिकेट करें और रोल समानता की जांच करें।
ऊर्जा दक्षता युक्तियाँ:
-
जहां भी प्लास्टिसाइजिंग गुणवत्ता की अनुमति हो, वहां कम बैरल तापमान निर्धारित बिंदु। प्रत्येक 5 डिग्री सेल्सियस की कमी से ऊर्जा खपत में लगभग 3-5% की बचत हो सकती है।
-
पर्यावरण को गर्मी के नुकसान को कम करने के लिए एक्सट्रूडर बैरल को इंसुलेट करें।
-
ठंडे स्क्रैप को दोबारा गर्म करने से बचने के लिए जहां भी संभव हो एज ट्रिम को ऑनलाइन पीसें।
ए का स्थिर संचालनपीएस शीट एक्सट्रूज़न लाइनसटीक उपकरण स्थिति निगरानी और निरंतर प्रक्रिया अनुकूलन पर निर्भर करता है। व्यवहार में, अधिकांश गुणवत्ता संबंधी समस्याएं उपकरण दोषों से नहीं बल्कि परिचालन विवरण और पर्यावरणीय परिवर्तनों से उत्पन्न होती हैं। उत्पादन टीमों को विस्तृत प्रक्रिया पैरामीटर लॉग बनाए रखने के लिए प्रोत्साहित किया जाता है, प्रत्येक समायोजन को परिणामी उत्पाद की गुणवत्ता के साथ सहसंबद्ध किया जाता है। समय के साथ, यह सबसे मूल्यवान, संयंत्र-विशिष्ट संदर्भ मैनुअल बन जाता है - किसी भी सामान्य ऑपरेटिंग गाइड की तुलना में कहीं अधिक उपयोगी।
जांच भेजें
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं।
गोपनीयता नीति